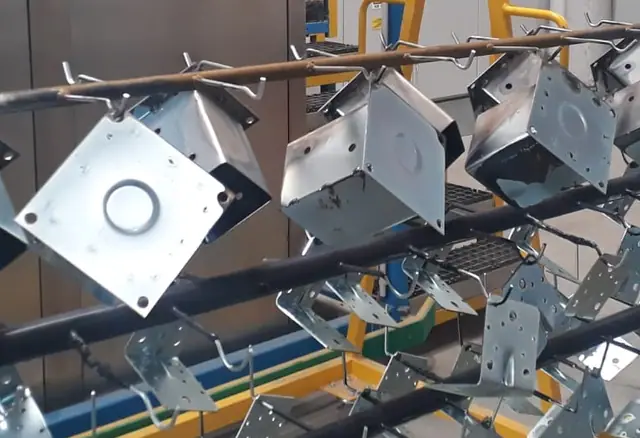
 Zincare electrolitică alcalină
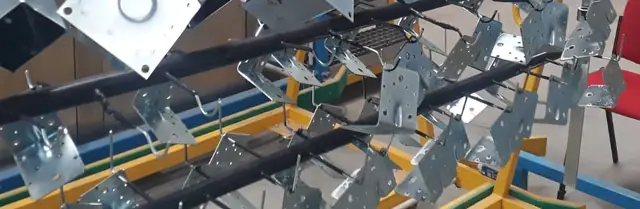 Feronerie pentru construcții
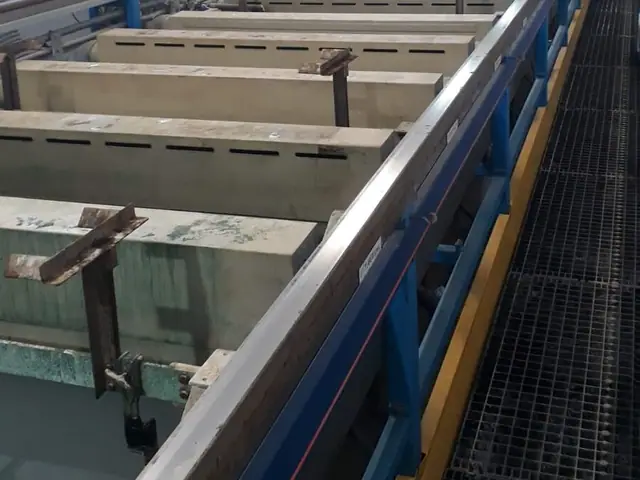 Piese pentru automotive
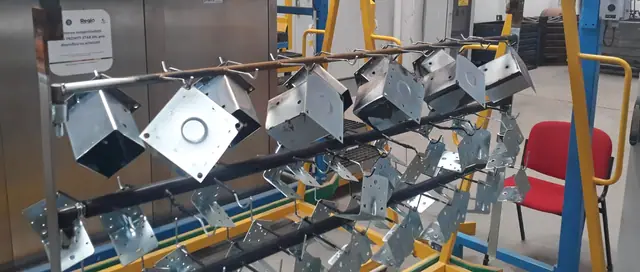 Confecții și subansamble metalice
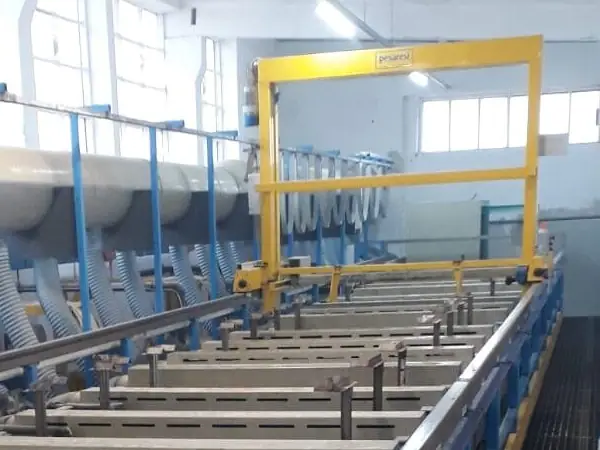 Zincare în serie pentru firme
FT-ZG · Zincare electrolitică alcalină · Mediaș, jud. Sibiu
Zincare galvanică, controlată la micron.
Linie nouă de zincare electrolitică alcalină în rame, pentru firme și tiraje industriale. Strat subțire și uniform, fără încălzirea pieselor, deci fără deformare termică.
- 5–18 µm grosime strat
- 32 rame / zi
- ≈ 1,7 m² pe ramă
| Cuvă | 1700 × 500 × 1000 mm |
|---|---|
| Strat | 5–18 µm |
| Capacitate | 32 rame / zi · ≈ 54 m² / zi |
| Punct de lucru | Str. Sibiului nr. 31, Mediaș, jud. Sibiu |
Ce zincăm
Un singur procedeu, zincarea electrolitică alcalină în rame, aplicat pe tipurile de piese pe care le primim cel mai des.
- 01Zincare electrolitică alcalinăStrat de zinc uniform, controlat în microni, pentru protecție anticorozivă cu aspect decorativ.Procedeul de bază
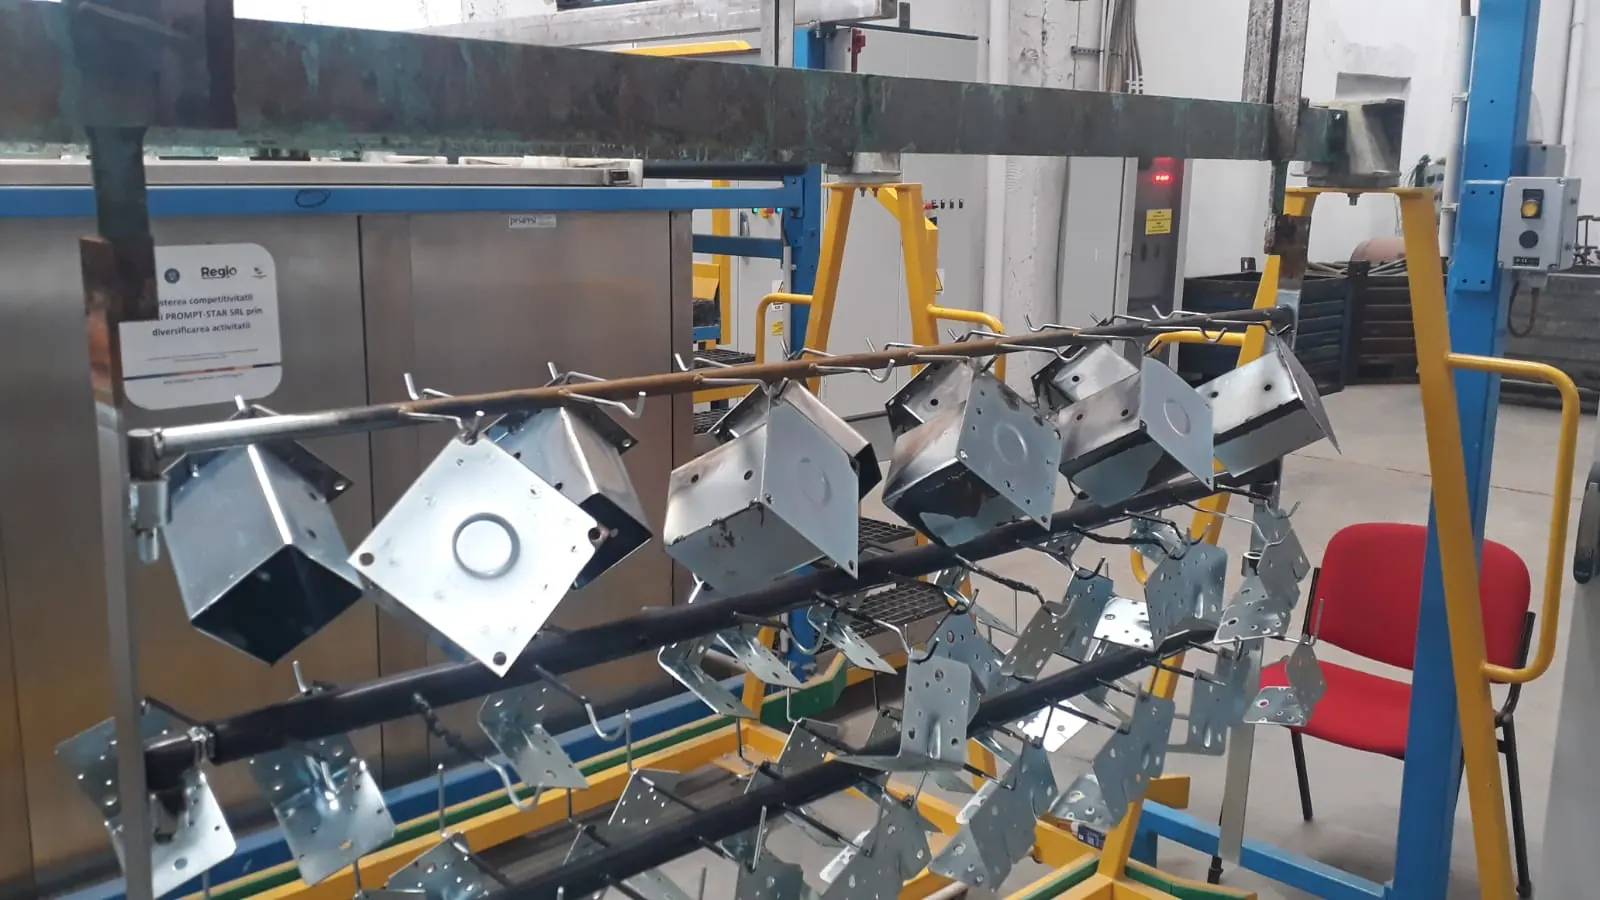
- 02Feronerie pentru construcțiiColțare, plăcuțe perforate, console și cutii metalice zincate în serie.Construcții
- 03Piese pentru automotiveRepere cu toleranțe strânse, unde stratul trebuie să fie subțire și controlat.Automotive & mecanică
- 04Confecții și subansamble metaliceCarcase, cadre, suporți și subansamble sudate de dimensiuni medii.Industrie
- 05Zincare în serie pentru firmeLoturi repetitive și contracte pentru producători, cu planificare pe capacitate.Contract B2B
Traseul unei rame
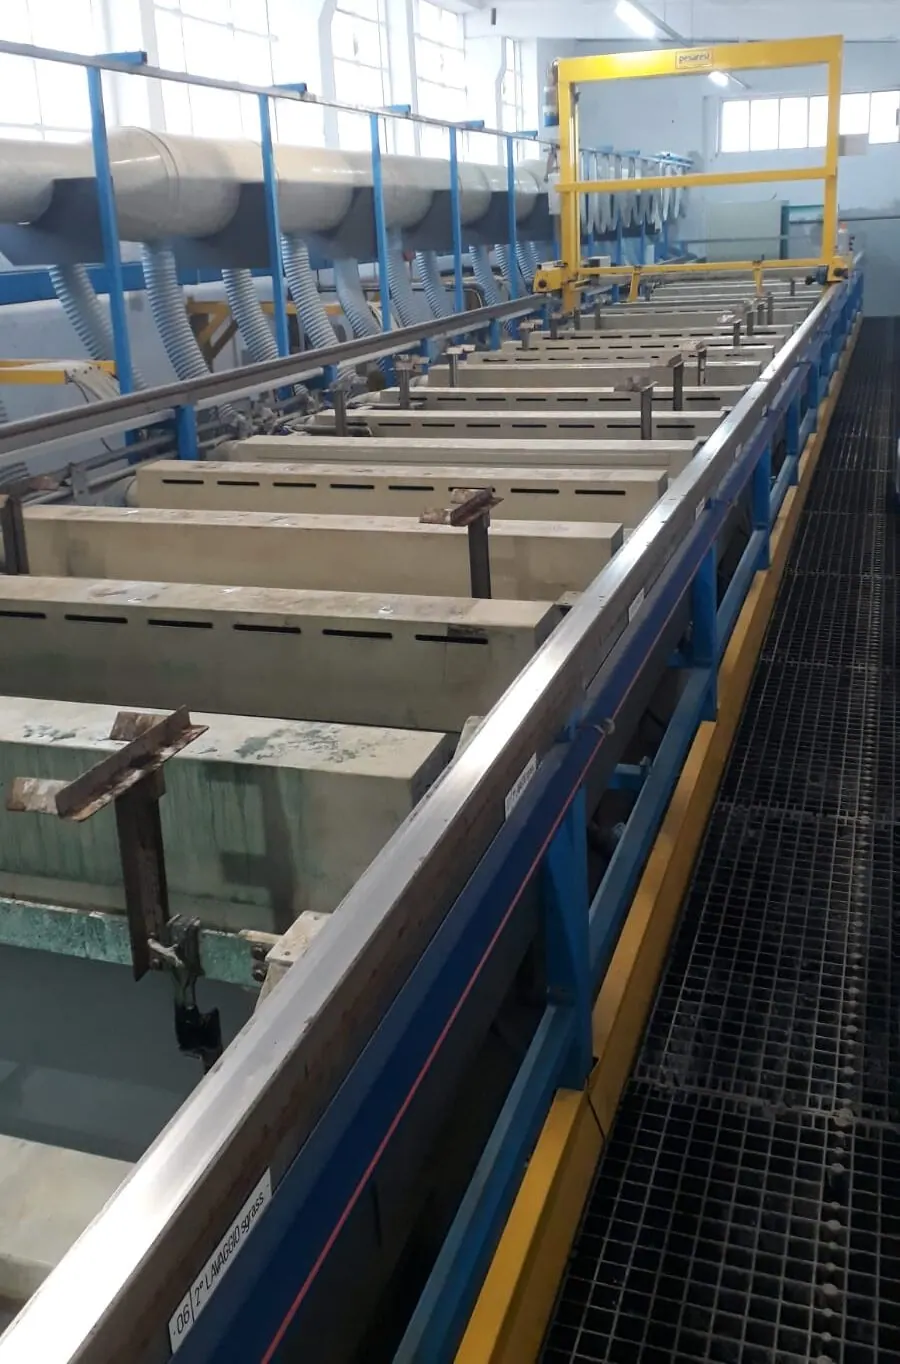
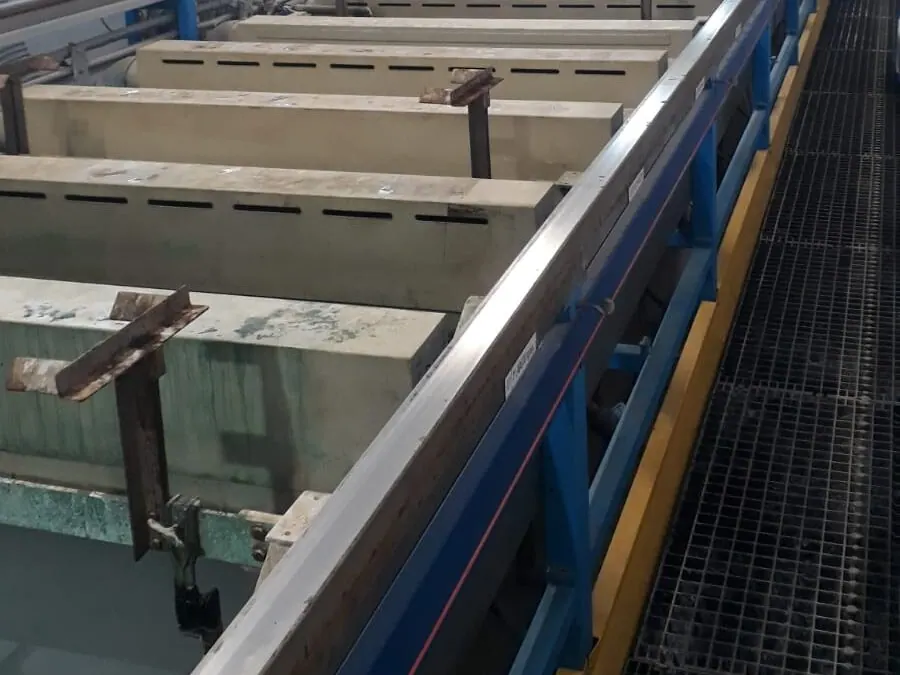
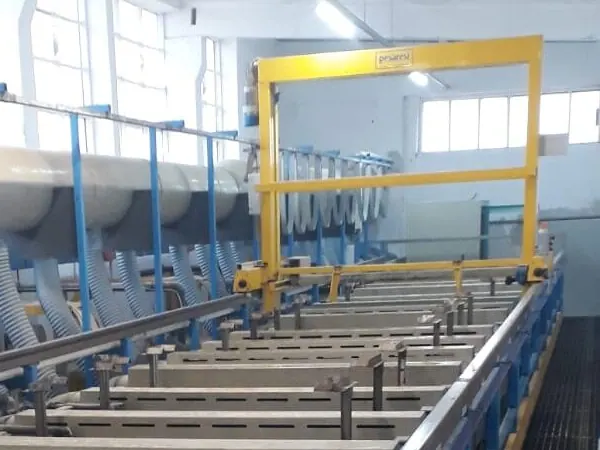
Ramele trec prin cuvele liniei sub un pod de transfer: pregătire chimică, zincare, clătiri și finisare.
- 01
Recepție & verificare
Verificăm lotul la predare: material, stare de suprafață, cantitate și specificația cerută.
- 02
Montare pe rame
Piesele sunt agățate pe rame astfel încât curentul și soluțiile să ajungă uniform pe toate suprafețele.
- 03
Degresare & clătire
Îndepărtăm uleiurile și impuritățile de prelucrare, urmate de clătiri succesive.
- 04
Decapare & activare
Oxizii și rugina superficială sunt îndepărtate chimic, iar suprafața este pregătită pentru depunere.
- 05
Zincare alcalină
În cuva de zincare, stratul de zinc se depune electrolitic, la grosimea stabilită prin comandă.
- 06
Finisare & control
Clătire, tratament final conform specificației, uscare, control vizual și pregătirea lotului pentru ridicare.
Ce încape în cuvă
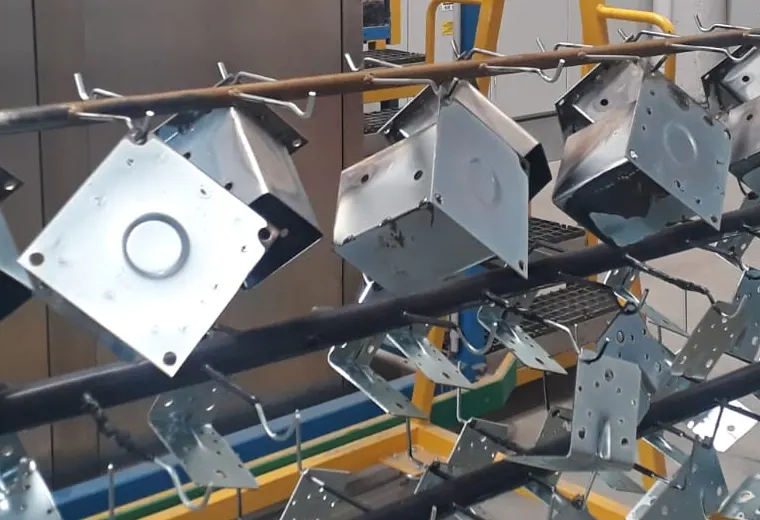
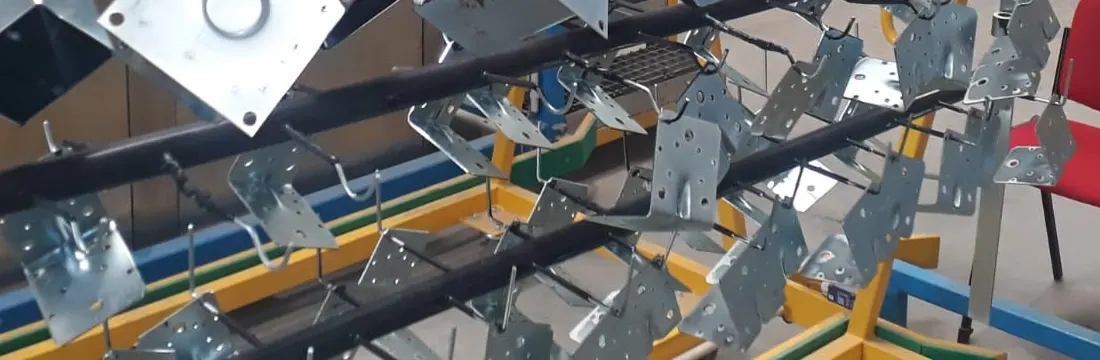
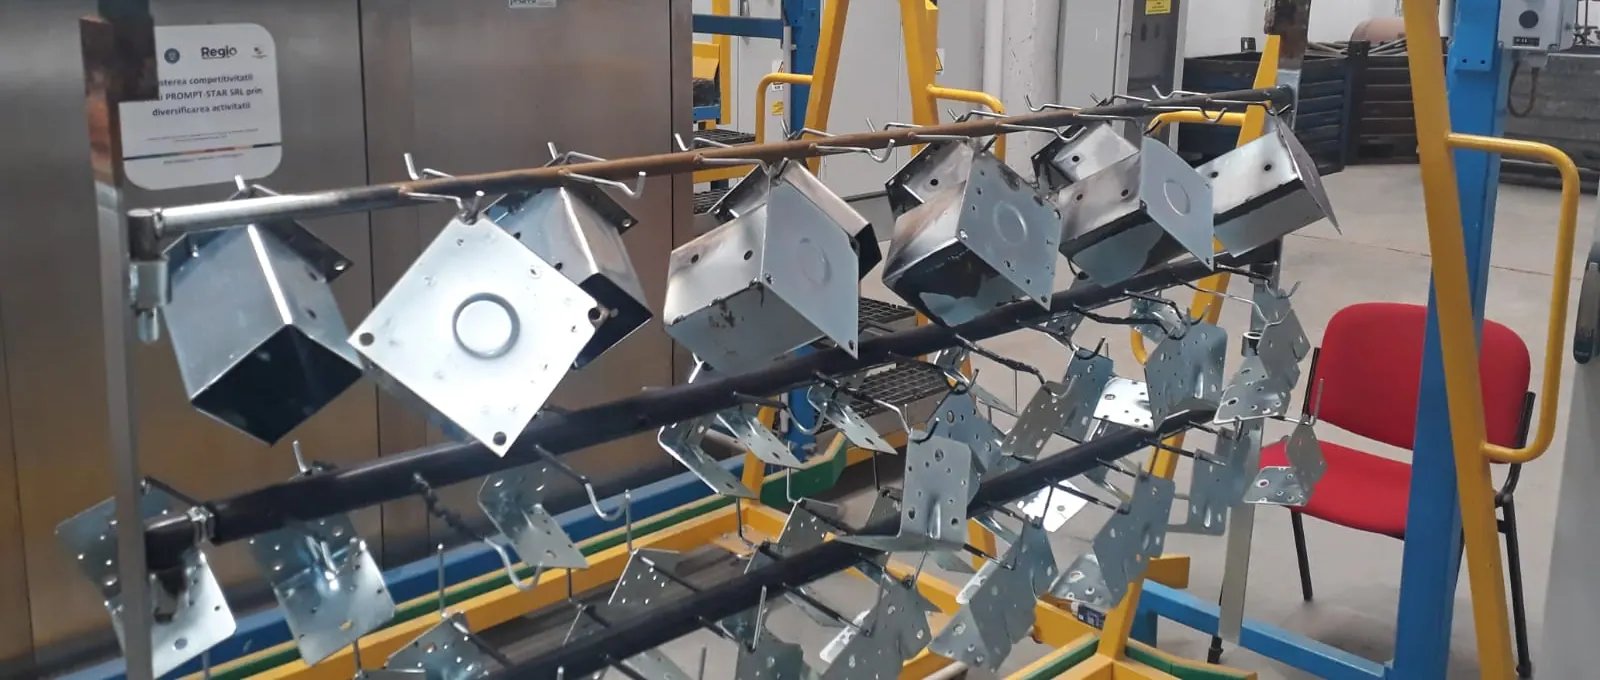
Piesele sunt montate pe rame și coborâte în cuva de zincare. Linia este gândită pentru repere de dimensiuni medii; pentru piese la limita dimensiunilor, trimite desenul și verificăm modul de agățare înainte de ofertă.
| Cuvă de zincare | 1700 × 500 × 1000 mm (L × l × h) |
|---|---|
| Capacitate | 32 de rame / zi |
| Suprafață pe ramă | ≈ 1,7 m² |
| Grosime strat | 5–18 µm |
| Program | Luni–Vineri, 09:00–17:00 |
| Acces | Auto, la nivel de camion |
Cum specifici zincarea
O cerere completă primește o ofertă fermă din prima. Grosimea stratului se alege după mediul în care va lucra piesa: pe linia din Mediaș lucrăm uzual în intervalul 5–18 µm.
Interior, mediu uscat
De regulă este suficient un strat din partea inferioară a intervalului, mai ales dacă piesa primește și un finisaj ulterior.
Interior umed sau exterior protejat
Se alege un strat mai gros, din partea superioară a intervalului, conform specificației din desen.
Exterior direct, medii agresive
Zincarea galvanică nu este, de obicei, prima alegere; aici se folosește zincarea termică, cu strat mult mai gros.
Ce trimiți în cererea de ofertă
- Materialul pieselor (oțel obișnuit sau de înaltă rezistență)
- Dimensiunile maxime ale unui reper
- Cantitatea pe lot și frecvența comenzilor
- Grosimea cerută a stratului sau mediul de utilizare
- Desenul tehnic sau fotografii ale reperelor
- Cerințe de tratament final, ambalare sau etichetare
Galvanic sau termic?
Ambele procedee folosesc zinc, dar rezultatul este diferit. Tabelul te ajută să alegi înainte să ceri oferta.
| Criteriu | Zincare galvanică | Zincare termică (la cald) |
|---|---|---|
| Cum se depune | Electrolitic, din soluție | Prin scufundare în zinc topit |
| Grosime strat | Subțire, controlată în microni | Groasă |
| Încălzirea piesei | Nu | Da, la temperatura zincului topit |
| Risc de deformare | Fără risc termic | Posibil la piese subțiri sau asimetrice |
| Toleranțe, filete | Se păstrează | Pot necesita reprelucrare |
| Aspect | Uniform, decorativ | Mat, industrial |
| Potrivit pentru | Interior, exterior protejat, piese de precizie | Exterior, medii agresive, structuri |
De ce linia din Mediaș
- 01 Fără deformare
- Procesul nu încălzește piesele, deci cotele și planeitatea se păstrează.
- 02 Strat controlat
- Grosime aleasă după specificație, în intervalul 5–18 µm.
- 03 Aspect decorativ
- Suprafață uniformă, potrivită și pentru piese vizibile.
- 04 Instalații noi
- Linie modernă, cu tehnologii cu impact redus asupra mediului.
- 05 Personal pregătit
- Echipă instruită pentru pregătire, zincare și control.
- 06 Acces pentru camion
- Predare și ridicare a loturilor direct la linie, în Mediaș.
Pentru cine lucrăm
- Construcții & structuri din lemnColțare, plăcuțe perforate, console, ancore și cutii metalice.
- AutomotiveRepere ștanțate și prelucrate cu toleranțe strânse.
- Confecții metaliceCarcase, cadre, suporți și subansamble sudate de dimensiuni medii.
- Echipamente industrialeComponente pentru utilaje, instalații și echipamente.
- Instalații & electricCutii, doze, suporți și accesorii din tablă.
- Mobilier & amenajăriElemente metalice pentru mobilier tehnic și amenajări interioare.
Glosar de zincare
Termenii pe care îi întâlnești în specificații și în ofertă, explicați pe scurt.
- Zincare galvanică (electrolitică)
- Depunerea unui strat de zinc pe o piesă din oțel prin electroliză: piesa este catod într-o soluție care conține ioni de zinc, iar curentul electric reduce ionii la zinc metalic pe suprafața ei.
- Zincare alcalină
- Varianta de zincare electrolitică în care electrolitul este alcalin. Este procedeul folosit pe linia din Mediaș, cu piesele montate pe rame.
- Protecție catodică
- Zincul este mai activ electrochimic decât oțelul, așa că, dacă stratul este zgâriat, zincul se corodează primul și protejează oțelul din jur.
- Degresare
- Etapa de pregătire în care se îndepărtează uleiurile și impuritățile rămase de la prelucrare, ca stratul de zinc să adere pe toată suprafața.
- Decapare
- Îndepărtarea chimică a oxizilor și a ruginii superficiale înainte de zincare. Rugina în strat gros, vopseaua și zgura de sudură trebuie îndepărtate înainte de predare.
- Zincare în rame
- Piesele sunt agățate pe rame (suporturi) care le duc prin cuvele liniei. Metoda se potrivește reperelor de dimensiuni medii, care nu trebuie să se atingă între ele.
- Fragilizare prin hidrogen
- Risc specific oțelurilor de înaltă rezistență în procesele de decapare și electroliză. De aceea, piesele călite sau cu rezistență ridicată trebuie anunțate în cererea de ofertă.
- Tratament final
- Etapa de după zincare (de exemplu un strat de conversie) care influențează aspectul și rezistența la coroziune. Se stabilește prin specificația clientului.
Ghiduri tehnice
Articole despre specificarea stratului și pregătirea pieselor, actualizate săptămânal. Toate articolele
Zincare galvanică sau zincare termică: cum alegi
Grosimea stratului, mediul de utilizare, toleranțele și aspectul: criteriile care decid procedeul potrivit pentru piesele tale.
Cum specifici grosimea stratului de zinc într-o comandă
Ce trebuie să scrie pe desen sau în comandă ca lotul să iasă exact cum ai nevoie: grosime, zone critice, verificare.
Pregătirea pieselor pentru zincare: checklist
Ce verifici înainte să predai un lot: curățenie, sudură, rugină, agățare, ambalare.
Întrebări frecvente
Nu găsești răspunsul? Întreabă asistentul AI din colțul ecranului sau sună la 0760 785 513.
Toate întrebărileCe este zincarea galvanică?
Zincarea galvanică (electrolitică) este depunerea unui strat de zinc pe piese din oțel prin electroliză, într-o cuvă cu soluție de zinc. Stratul protejează oțelul împotriva coroziunii și oferă un aspect uniform. La noi, procedeul este zincarea electrochimică alcalină, cu piesele montate pe rame.
Care este diferența față de zincarea termică (la cald)?
La zincarea termică piesele sunt scufundate în zinc topit, iar stratul rezultat este mult mai gros, potrivit pentru exterior și medii agresive. Zincarea galvanică produce un strat subțire și controlat, fără încălzirea piesei, potrivit pentru piese cu cote strânse, aspect decorativ și medii mai puțin agresive.
Ce dimensiuni pot avea piesele?
Cuva de zincare are 1700 × 500 × 1000 mm (lungime × lățime × înălțime). Piesele, montate pe ramă, trebuie să încapă în aceste dimensiuni cu spațiu de lucru. Linia este destinată reperelor de dimensiuni medii; pentru piese la limită, trimite desenul sau dimensiunile exacte.
Ce grosime are stratul de zinc?
Grosimea se controlează după specificație, uzual în intervalul 5–18 µm. Grosimea potrivită depinde de mediul în care va fi folosită piesa și de cerințele din desen.
Care este capacitatea liniei?
Linia are o capacitate de 32 de rame pe zi, fiecare ramă având aproximativ 1,7 m² de suprafață. Termenul pentru lotul tău depinde de cantitate și de încărcarea liniei, așa că îl confirmăm în ofertă.
Cum trebuie predate piesele?
Curate de vopsea, zgură de sudură și rugină în strat gros. Uleiurile obișnuite de prelucrare sunt îndepărtate prin degresare. Anunță dacă piesele sunt din oțel de înaltă rezistență, au contaminări speciale sau cerințe de ambalare.
Trimite-ne piesele de zincat.
Descrie reperele, cantitatea și grosimea stratului. Primești o ofertă fermă și un termen confirmat pe capacitatea liniei.
- Material și tipul reperelor
- Dimensiuni maxime și cantitate
- Grosimea stratului cerută
- Desen sau fotografii